Linia do recyklingu paneli fotowoltaicznych pracuje z prędkością najsłabszego elementu, a w piecu do pirolizy ciągłej tym elementem jest często pas siatkowy. Pas przenosi panele wycofane z eksploatacji przez strefę rozkładu termicznego, w której kapsułka EVA ulega rozpadowi, umożliwiając oddzielenie szkła, ogniw krzemowych i metalowych wstęg w celu ich odzyskania. Warunki pracy są bezlitosne: utrzymujące się ciepło, kwasowe substancje lotne i ciągłe cykle mechaniczne. Specyfikacja taśmy określa czas pracy linii, czystość odzyskanych frakcji i koszt przetworzenia każdej tony paneli.
Dlaczego pas siatkowy definiuje wydajność pirolizy
Pas siatkowy w piecu do pirolizy paneli fotowoltaicznych nie jest przenośnikiem pasywnym. Ustawia historię termiczną każdego panelu, który przechodzi przez strefy podgrzewania, rozkładu i chłodzenia. Prędkość taśmy, temperatura strefy i otwarta powierzchnia splotu wpływają na kontrolę szybkości mięknienia i odparowywania pianki EVA. Jeśli taśma ogranicza przepływ gazu, panele pojawiają się z niecałkowicie rozłożoną otoczką, a znajdujące się za nimi urządzenia do separacji mają trudności z wytworzeniem czystego szkła i frakcji komórkowych.
Pas musi również zapewniać stabilność paneli. W punkcie przenoszenia pomiędzy gorącą sekcją pieca a tunelem chłodzącym, nierównomiernie napinający się pas może powodować przesuwanie się lub zacinanie paneli. Pojedyncze zacięcie może zatrzymać całą linię na wiele godzin, dlatego zachowanie paska jest tak samo ważne, jak jego odporność na ciepło.
Odporność na temperaturę i wybór stopu
Większość procesów pirolizy paneli fotowoltaicznych przebiega w temperaturze od 400°C do 600°C. W dolnej części EVA rozkłada się powoli, a proces usuwa głównie lotne substancje organiczne. W górnej części rozkład jest szybki, a karbonizacja pełniejsza, ale pasek jest narażony na większe naprężenia termiczne. Niektórzy operatorzy naciskają na temperaturę 650°C, aby zwiększyć wydajność. Każdy dodatkowy stopień skraca żywotność paska, dlatego też realistyczna temperatura ciągłej pracy jest pierwszą rzeczą, którą należy określić przed wyborem paska.
Poniżej podsumowano gatunki stali nierdzewnej powszechnie stosowane na taśmy pieców do pirolizy.
Porównanie popularnych stopów taśmowych do pieców do pirolizy paneli fotowoltaicznych | Stop | Maksymalna ciągłość usług | Odporność na gazy odlotowe EVA | Typowe zastosowanie |
| Stal nierdzewna 304 | 650-700°C | Umiarkowane | Linie niskotemperaturowe lub krótkookresowe |
| Stal nierdzewna 310S | Około 1000°C | Dobrze | Ciągła praca w trybie pirolizy powyżej 550°C |
| Stopy na bazie niklu | 1100°C i więcej | Doskonały | Ciężkie warunki korozyjne i częste cykle termiczne |
W praktyce większość taśm do pieców do pirolizy fotowoltaicznej jest specyfikowana ze stali 310S lub podobnego gatunku o wysokiej zawartości chromu i niklu, ponieważ połączenie odporności na pełzanie i odporności na utlenianie w temperaturze 550-650°C utrzymuje taśmę w odpowiednim zakresie. Ta sama inżynieria materiałowa, którą zastosowano w pasy siatkowe pieca do spiekania ogniw fotowoltaicznych odnosi się bezpośrednio do pirolizy, ponieważ oba procesy wymagają pasa, który utrzymuje swoje wymiary pod ciągłym obciążeniem termicznym.
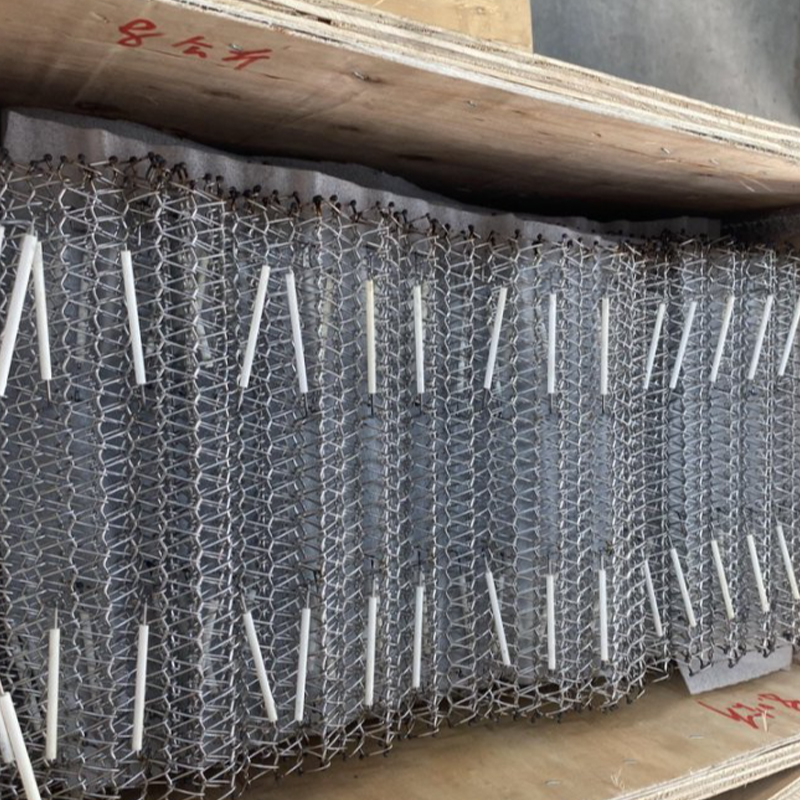 Hurtownia taśm siatkowych do spiekania ogniw fotowoltaicznych Dostawcy, fabryka - Yan Yangzhou Yafei Machinery Manufacturing Co., Ltd jest hurtową dostawcą i fabryką pasów siatkowych do pieca do spiekania ogniw fotowoltaicznych w Chinach, d... Zobacz produkt →
Zgodność chemiczna z produktami ubocznymi pirolizy
Temperatura to tylko połowa sukcesu. Kiedy kapsułka EVA rozkłada się, uwalnia kwas octowy i szereg organicznych substancji lotnych. Fluoropolimerowe podkładki mogą w pewnych warunkach uwalniać fluorowodór, a pasty ze srebrem do szyn zbiorczych mogą pozostawiać kwaśne pozostałości. Razem te produkty uboczne tworzą korozyjną atmosferę, która atakuje taśmę, szczególnie w temperaturze powyżej 450°C.
Głównym problemem jest kwas octowy. Atakuje stal nierdzewną na granicach ziaren, gdy metal jest utrzymywany w zakresie uczuleń, który dla stali nierdzewnej 304 wynosi około 500-800°C. Właśnie tam działają piece do pirolizy. Na taśmie 304 mogą pojawić się pęknięcia powierzchniowe w ciągu kilku miesięcy, natomiast na taśmie 310S w tym samym piecu może pracować latami.
Wilgoć przyspiesza atak. Panele przechowywane na zewnątrz często przenoszą resztkową wodę deszczową, a połączenie wilgoci, kwasu octowego i ciepła jest znacznie bardziej korozyjne niż samo suche ciepło. Sekcja podgrzewania wstępnego, która odparowuje wolną wilgoć, zanim panel dotrze do strefy rozkładu, wymiernie zmniejszy korozję paska.
Struktura paska, przepływ powietrza i wsparcie panelu
Średnica drutu i rozmiar otworu siatki to dwie zmienne strukturalne, które najbardziej wpływają na wydajność pirolizy. Otwarta powierzchnia wynosząca 30–50 procent umożliwia przemywanie gorących gazów po obu stronach panelu i skraca czas przebywania potrzebny do rozkładu warstwy EVA. Mniejsze otwory zapewniają lepsze podparcie panelu i mniej śladów na powierzchni, ale ograniczają przepływ powietrza i dodają masę termiczną, która musi być podgrzewana i chłodzona przy każdym przejściu.
Skok siatki wpływa również na obsługę materiału. Szczelna powierzchnia zapobiega przedostawaniu się małych fragmentów szkła i krzemu do komory pieca, gdzie wokół palników i czujników temperatury mogą gromadzić się zanieczyszczenia. Jednocześnie pasek musi pozostać wystarczająco elastyczny, aby płynnie przesuwał się wokół przedniej i tylnej zębatki, bez tworzenia trwałego naprężenia.
Konstrukcja krawędzi
Krawędź jest najczęstszym punktem zużycia taśmy pirolitycznej. Trzy praktyczne opcje to tkane krawędzie, zgrzewane krawędzie i krawędzie łańcuszkowe. W przypadku linii obsługujących ciężkie panele lub częstych operacji typu stop-start, krawędzie łańcuchowe lub wzmocnione krawędzie spawane zapewniają lepsze prowadzenie i przenoszenie obciążenia. Właściwy wybór zależy od średnicy koła zębatego i dostępnej przestrzeni na linkę powrotną paska.
Zasady projektowania siatki Pasy siatkowe do suszenia ogniw fotowoltaicznych pokaż, jak otwarte sploty zarządzają przepływem powietrza w ciągłych liniach technologicznych energii słonecznej. Pasy do pirolizy działają zgodnie z tą samą logiką przepływu powietrza, ale wykorzystują cięższy drut i stopy bardziej odporne na korozję, ponieważ atmosfera jest znacznie bardziej agresywna.
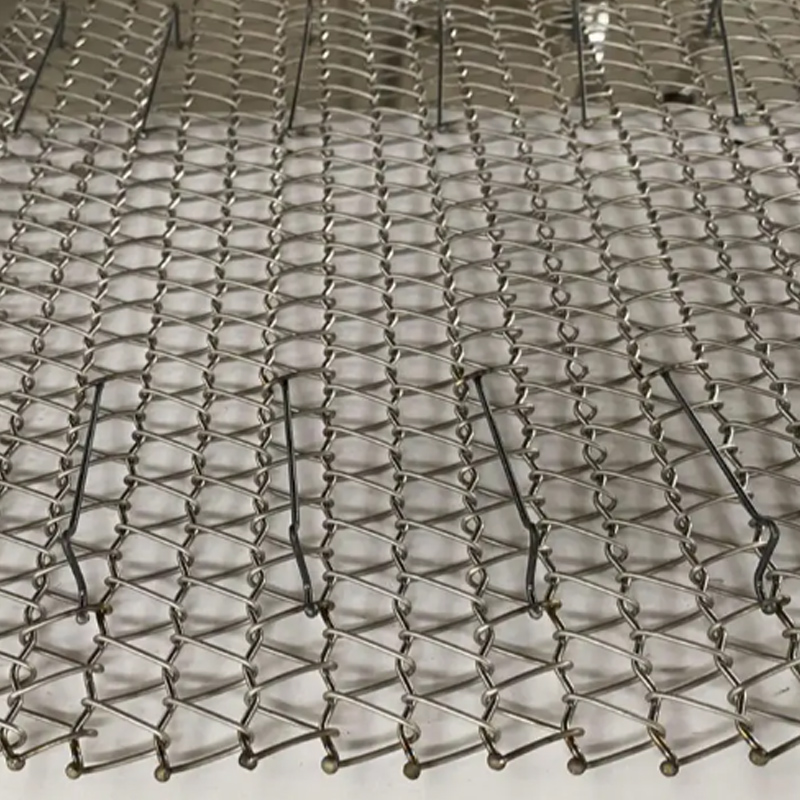 Hurtownia taśm siatkowych do suszenia ogniw fotowoltaicznych Dostawcy, fabryka - Yangzhou Yafei Mach Yangzhou Yafei Machinery Manufacturing Co., Ltd jest hurtowym dostawcą i fabryką pasów siatkowych do suszenia ogniw fotowoltaicznych w Chinach, szczegóły: Ce... Zobacz produkt →
Tryby konserwacji, napinania i awarii
Najczęstszą przyczyną przedwczesnej awarii paska podczas pirolizy nie jest dobór stopu, ale nieprawidłowe naprężenie. Zbyt ciasny pasek rozciąga drut poza jego granicę sprężystości i przyspiesza pełzanie. Pasek pracujący zbyt luźno ślizga się na zębatkach, powodując nierówny rozkład obciążenia i miejscowe zużycie.
Regularne kontrole powinny obejmować trzy strefy. Linia powrotna pod piecem to miejsce, w którym taśma się ochładza i może gromadzić się kwaśny kondensat. Strefa zazębienia koła łańcuchowego to miejsce, w którym po raz pierwszy pojawia się zużycie krawędzi w postaci wydłużonych otworów lub pękniętych spawów. Przejście do sekcji chłodzenia to miejsce, w którym szybki skurcz termiczny może spowodować pęknięcie przewodów.
Wydłużenie ścieżki
Zmierz podziałkę paska podczas zaplanowanych postojów konserwacyjnych. Większość splotów pasów ma mierzalny skok, który zmienia się w miarę zużycia paska. Trwałe wydłużenie o więcej niż 2-3 procent jest ostrzeżeniem, że żywotność paska dobiega końca. Wymiana go podczas planowanego przestoju kosztuje znacznie mniej niż awaria w połowie okresu eksploatacji.
Sprzątanie jest również częścią programu. Pozostałości węgla i osady topnika gromadzą się na powierzchni drutu, z czasem twardnieją, zmniejszają przepływ powietrza i zatrzymują związki korozyjne na metalu. Zaplanowany cykl wypalania, w którym pusty pas pracuje w temperaturze przy zwiększonym przepływie powietrza, to praktyczny sposób na wydłużenie żywotności.
Kryteria wyboru i koszt cyklu życia
Liczbą, która ma znaczenie przy porównywaniu ofert taśm, nie jest cena za metr kwadratowy, ale koszt za godzinę pracy w oczekiwanym okresie trwałości taśmy. Taśma 310S, która kosztuje o 40 procent więcej niż taśma 304, ale wytrzymuje trzy razy dłużej w tym samym piecu, jest bardziej ekonomicznym zakupem.
Przed złożeniem zamówienia zadaj producentowi paska następujące pytania:
- W jakiej ciągłej temperaturze roboczej testowano cały pas tkany, a nie tylko ocenę stopu drutu?
- Jak proponowana konstrukcja krawędziowa radzi sobie ze średnicą koła łańcuchowego w moim piecu?
- Jaką tolerancję podziałki można zachować i czy odpowiada ona istniejącemu rozstawowi zębów koła łańcuchowego?
- Czy do celów przejściowych można dostarczyć pasek zamienny o tym samym splocie i stopie?
Producenci posiadający doświadczenie w produkcji taśm do pieców przemysłowych m.in zastosowania przenośników do obróbki cieplnej , mogą zazwyczaj zapewnić bardziej praktyczne wskazówki niż dostawcy przenośników ogólnego przeznaczenia. Podejście inżynieryjne omówione w tym artykule Przewodnik po wyborze taśmy siatkowej do pieca do spiekania przekłada się bezpośrednio na planowanie pieca do pirolizy.
Na koniec potwierdź szerokość i średnicę drutu względem rzeczywistego rysunku pieca. Niewielkie odchylenie szerokości może spowodować, że taśma będzie przesuwać się po ścianie pieca, a zmiana średnicy drutu wpływa zarówno na otwartą powierzchnię, jak i odporność taśmy na skoncentrowane obciążenia panelu. Dane te określają, czy pasek przetrwa pierwszy rok.
Pas siatkowy pieca do pirolizy do paneli fotowoltaicznych nie jest towarową częścią zamienną. Stop, splot, konstrukcja krawędzi i harmonogram konserwacji decydują o tym, jak długo linia recyklingu będzie działać między przystankami, jak czyste będą odzyskane frakcje szkła i krzemu oraz jak przewidywalny pozostanie budżet operacyjny. Wybór taśmy pod kątem rzeczywistej temperatury pracy, kwaśnych produktów ubocznych rozkładu EVA i obciążenia mechanicznego pieca odróżnia linię, która osiąga docelową przepustowość, od linii, która co drugi tydzień jest przeznaczana na nieplanowane naprawy.


