Znany nam zakład produkujący opakowania szklane prowadził proces wyżarzania przez całą dobę i co osiem miesięcy wymieniał pas siatkowy pieca. Pasek nie zużył się od noszenia butelek; drut stopniowo się rozciągał, aż pasek przesunął się na bok, a jego krawędzie ocierały się o ramę lehra. Ten wzór jest powszechny i rzadko jest to „wina” paska. Większość przedwczesnych awarii wynika z niedopasowania na etapie specyfikacji: gatunku drutu wybranego pod kątem niewłaściwej temperatury szczytowej, splotu, który nie wygina się wokół faktycznie zamontowanych bębnów lub konstrukcji krawędzi, która nie jest w stanie wytrzymać rzeczywistego obciążenia.
Wniosek z góry: zrób trzy rzeczy dobrze, a pasek będzie działał przez lata. Dopasuj materiał do temperatury najwyższej strefy, splot i podziałkę do średnicy bębna i obciążenia na metr kwadratowy oraz dopasuj krawędź do sposobu napędu paska. Wszystko inne, łącznie z ceną, jest drugorzędne. W tym przewodniku wyjaśniono, jak faktycznie wytrzymuje pas siatkowy w piecu do wyżarzania, jak w praktyce wygląda wybór splotu i materiału oraz gdzie pasują specjalistyczne pasy do wyżarzania szkła, metalu i stali nierdzewnej.
Co musi przetrwać pas siatkowy pieca do wyżarzania
Wyżarzanie podgrzewa przedmiot do określonej temperatury, utrzymuje go w tej temperaturze, a następnie chłodzi z kontrolowaną szybkością, aby złagodzić naprężenia wewnętrzne lub zmiękczyć materiał. W linii ciągłej pas siatkowy jest zarówno przenośnikiem, jak i elementem wyposażenia pieca. Nasącza się w gorącej strefie, ochładza się przy wypływie i ponownie wchodzi do gorącej strefy, powtarzając ten cykl co kilka minut, w dzień i w nocy.
Następują trzy konsekwencje. Po pierwsze, pasek nigdy nie pracuje w jednej temperaturze; podlega cyklicznym zmianom, a cykle termiczne powodują zmęczenie drutu. Po drugie, pas przenosi obciążenie w temperaturze, w której stal nierdzewna utrzymuje jedynie ułamek swojej wytrzymałości w temperaturze pokojowej, więc pas dostosowany do obciążenia na zimno ugina się na gorąco. Po trzecie, liczy się atmosfera: powietrze, wodór lub mieszaniny azotu i wodoru wymagają od taśmy innego zachowania powierzchni.
Przybliżone zakresy temperatur na poziomie taśmy dla typowych prac wyżarzania; dobierz rozmiar paska do najgorętszej strefy, a nie do średniej liniowej. | Przedmiot obrabiany/proces | Typowa temperatura na poziomie paska | Kluczowe zapotrzebowanie na pasek |
| Szklane butelki i słoiki | 500-620°C | Płaskość podczas jazdy na rowerze; stabilna podróż butelką |
| Szkło medyczne i laboratoryjne | 500-630°C | Czysta powierzchnia; brak śladów na miękkim szkle |
| Produkty metalowe odprężające | 350-650°C | Umiarkowane obciążenie; niezawodne śledzenie |
| Części miedziane i mosiężne | 450-700°C | Stała prędkość; kontrola utleniania |
| Wyżarzanie stali nierdzewnej | 900-1100°C | Odporność na pełzanie i utlenianie w szczycie |
Struktura splotu: gdzie zaczyna się większość błędów w wyborze
Uwagę zwraca gatunek materiału, ale struktura splotu zazwyczaj decyduje o trwałości paska. Zrównoważony splot, wzór podwójnej spirali stosowany na większości linii do wyżarzania, łatwo się wygina i pasuje do mniejszych bębnów i lżejszych ładunków. Splot wzmocniony prętami dodaje pręty poprzeczne przewleczone przez spirale, które są odporne na wydłużenie pod większymi obciążeniami i wyższymi temperaturami, przy pewnym koszcie elastyczności.
Podczas zakupu należy zwrócić szczególną uwagę na dwa szczegóły konstrukcyjne. Pierwszą z nich jest średnica bębna: ogólnie rzecz biorąc, najmniejszy bęben powinien mieć około 12 do 20 razy większą średnicę drutu spiralnego w przypadku pasa o zrównoważonym splocie. Naciskaj pasek wokół mniejszego promienia, a drut twardnieje na zakręcie, a następnie pęka w pierwszej gorącej strefie. Drugie to krawędź. Spawane lub przegubowe krawędzie pasują do większości szklanych lehrów; krawędzie łańcucha zapewniają dodatni napęd w przypadku cięższych ładunków metalowych i dłuższych pasów, gdzie samo tarcie mogłoby spowodować poślizg lub błądzenie paska.
Otwarta przestrzeń również ma większe znaczenie, niż kupujący się tego spodziewają. Gęstszy splot zmienia sposób, w jaki ciepło i gaz ochronny docierają do powierzchni produktu. Jeśli Twój proces opiera się na konwekcji lub przepływie atmosfery, traktuj otwartą przestrzeń jako specyfikację, a nie szczegół.
Praktyczna ścieżka selekcji wygląda następująco:
- Strefa szczytowa do około 700°C, lekkie obciążenie: zrównoważony splot w standardowym drucie klasy 304.
- Typowe linie: lehry szklane, piece odprężające.
- 700 do 1000°C lub większe obciążenie: splot wzmocniony prętem w wyższej klasie chromowo-niklowej.
- Typowe linie: wyżarzanie miedzi i mosiądzu, wyżarzanie wyrobów metalowych.
- Powyżej 1000°C, czyli atmosfera ochronna: gęsty splot wysokotemperaturowy, dokładnie dopasowany do średnicy bębna.
- Typowe linie: wyżarzanie rozpuszczające stali nierdzewnej, wyżarzanie jasne.
Gatunki materiałów i ich praktyczne ograniczenia
Większość taśm do wyżarzania wykorzystuje drut ze stali austenitycznej, a linie podziału są zależne od temperatury. Standardowy drut klasy 304 wytrzymuje w sposób ciągły temperaturę około 750°C w powietrzu, co pokrywa większość procesów wyżarzania szkła i wyrobów metalowych. W temperaturze od około 450°C do 850°C 304 uczula, co oznacza, że węgliki chromu wytrącają się na granicach ziaren; rzadko ma to znaczenie w czystym piecu, ale staje się istotne, jeśli na taśmie wystąpi później korozyjne zmywanie lub kondensacja.
Powyżej około 800°C utlenianie staje się czynnikiem ograniczającym żywotność, a wyższe gatunki chromowo-niklowe, takie jak 310S lub 314, utrzymują ochronną warstwę tlenku do około 1050-1150°C, w zależności od gatunku. W przypadku pracy ciągłej przekraczającej ten zakres zwykle stosuje się stopy o wysokiej zawartości niklu, co powoduje odpowiedni wzrost ceny paska. W przypadku wyżarzania jasnego w atmosferze wodoru lub azotu i wodoru należy wybrać czystą, pozbawioną kamienia powierzchnię taśmy, ponieważ wszelkie pozostałości kamienia wewnątrz pieca osadzają się na produkcie.
Dopasowanie paska do obrabianego przedmiotu
Yangzhou Yafei organizuje swój asortyment taśm do wyżarzania według przedmiotu obrabianego, a nie ogólnego wykresu splotu, i jest to właściwy sposób określenia: ta sama temperatura pieca stwarza bardzo różne wymagania w zależności od tego, co porusza się na taśmie. Pełny asortyment, obejmujący butelki szklane, szkło medyczne, wyroby metalowe i wyroby ze stali nierdzewnej, zgromadzony jest na stronie 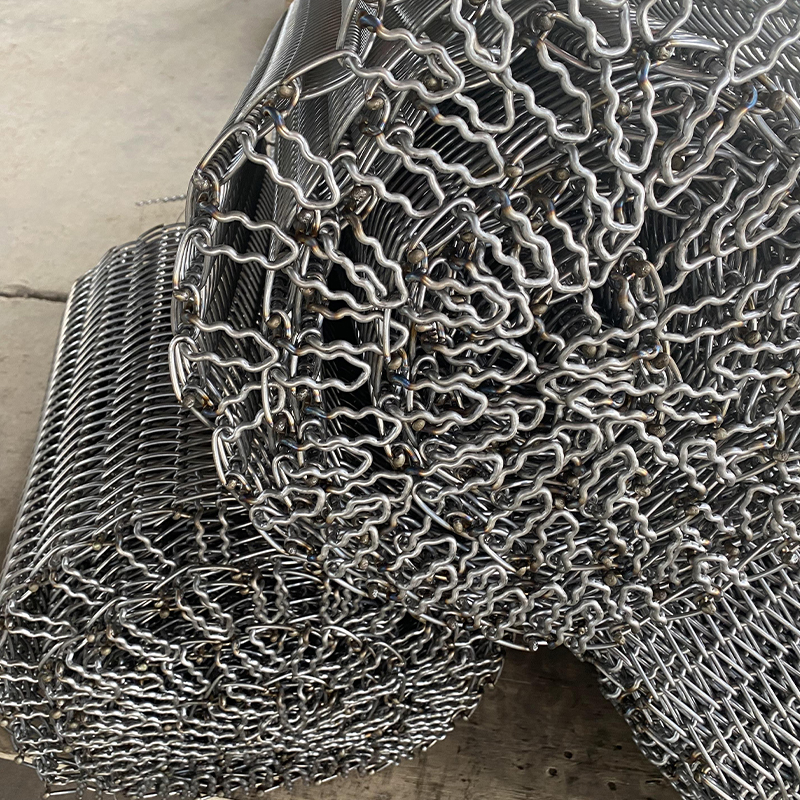 Producenci pasów siatkowych do pieca do wyżarzania Pas siatkowy pieca do wyżarzania wyrobów ze szkła medycznego Pas siatkowy pieca do wyżarzania wyrobów ze szkła medycznego wykonany jest z imp... Zobacz produkt → strona kategorii.
Wyżarzanie szklanych butelek i pojemników
W przypadku pasów Lehr do butelek i słoików priorytetem jest płaskość i stabilna podróż w ekstremalnych temperaturach. Butelki wchodzą do lehr miękko, a pasek uderzający w szew lub pochylony z boku przechyli lekkie pojemniki. Stały skok spirali i dobrze podparta krawędź mają tutaj takie samo znaczenie jak gatunek drutu, ponieważ awaria, której zapobiegasz, to przestój w produkcji, a nie przerwanie drutu.
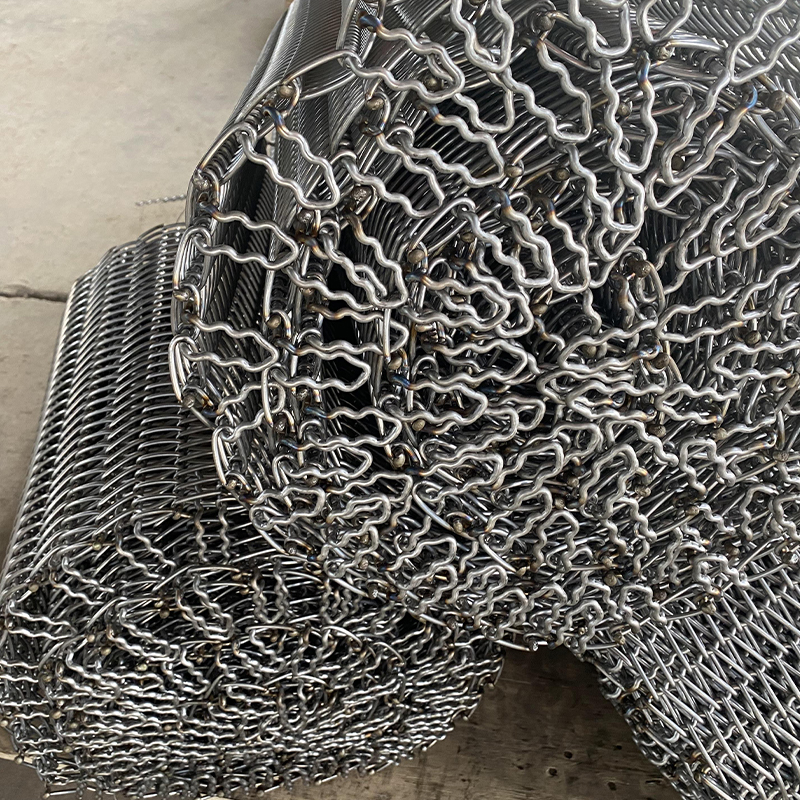 Pas siatkowy pieca do wyżarzania szklanych butelek Pas siatkowy do pieca do spiekania na bazie miedzi Zobacz produkt →
Wyżarzanie wyrobów ze stali nierdzewnej
Wyżarzanie rozpuszczające wyrobów ze stali nierdzewnej, takich jak kubki, przybory kuchenne i łączniki rur, podnosi temperaturę taśmy do 1000°C i więcej. Na tym poziomie pełzanie i utlenianie decydują o trwałości paska, zatem splot wymaga wzmocnienia, a drut potrzebuje gatunku, w którym zgorzelina tlenkowa pozostaje nienaruszona cykl po cyklu. Paski do tej usługi należy zawsze podawać w odniesieniu do szczytowej temperatury strefy, a nie średniej wartości zadanej.
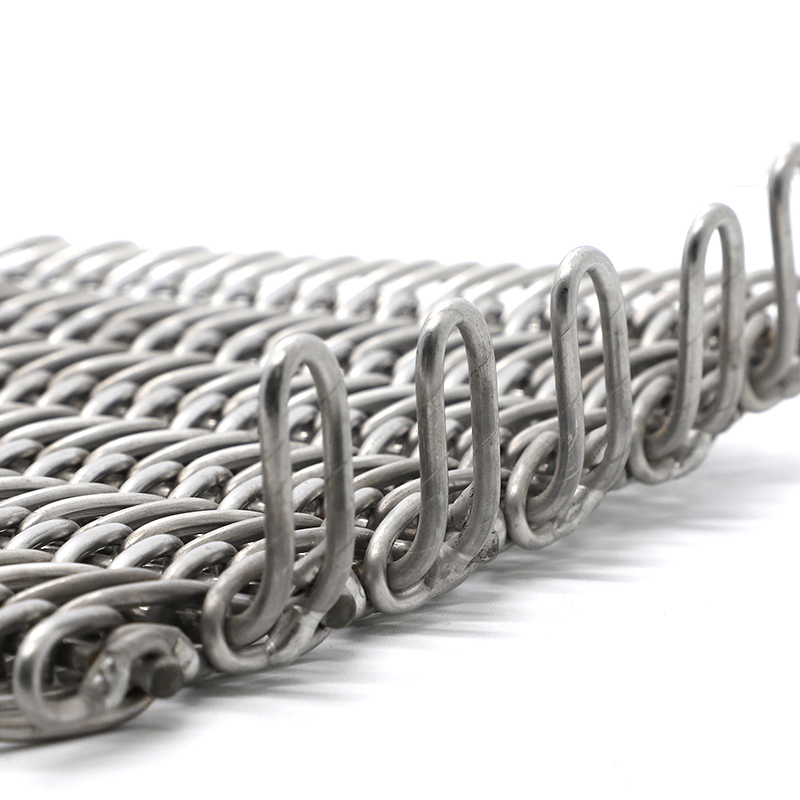 Wyroby ze stali nierdzewnej do wyżarzania pasa siatkowego w piecu Element mocujący pas siatkowy pieca hartowniczego Zobacz produkt →
Szkło medyczne i czyste procesy
Szkło medyczne i laboratoryjne wymaga dodatkowej powierzchni: taśma nie może pozostawiać śladów na miękkim szkle i nie może pozostawiać cząstek na czystych produktach. Drobniejsze sploty i gładkie powierzchnie drutu są normą, a instrukcje czyszczenia paska należy uzgodnić przed dostawą, ponieważ zanieczyszczony pasek spowoduje zanieczyszczenie całego wsadu.
Tryby awarii i lista kontrolna zaopatrzenia
Awarie pasa w usługach wyżarzania grupują się w cztery wzorce. Pełzanie i wydłużenie objawiają się stopniowym dryfem w śledzeniu i wyczerpywaniem się skoku; paski nieco się wydłużają, więc upewnij się, że masz zapasowy zakres i zamów pasek o właściwej długości początkowej. Zmęczenie termiczne powoduje przerwanie drutu na zgięciu bębna, co prawie zawsze oznacza, że bęben jest za mały w stosunku do skoku. Utlenianie pojawia się w postaci płatków zgorzelinowych na produkcie, co ma kluczowe znaczenie w przypadku wyżarzania jasnego. Zawijanie się krawędzi powoduje wypaczenie boków taśmy w wyniku powtarzającego się przegrzania, zwykle gdy boczne strefy pieca są cieplejsze niż środkowa część. Żadne z nich nie jest egzotyczne i wszystkie są przewidywalne w momencie specyfikacji.
Zanim złożysz zamówienie, przejrzyj poniższą listę kontrolną:
- Podaj szczytową temperaturę w strefie i profil cyklu, a nie tylko słowo „wyżarzanie”.
- Podaj obciążenie na metr kwadratowy, łącznie z ciężarem własnym taśmy w temperaturze.
- Podaj średnice bębna na obu końcach i zakres odbioru.
- Określ atmosferę: powietrze, wodór lub mieszanina azotu i wodoru.
- Ustal na piśmie szerokość, podziałkę, typ krawędzi i zapasową długość.
- Poproś o certyfikat walcowni drutu i kartę specyfikacji splotu.
- Poproś o dane dotyczące trwałości referencyjnej z porównywalnej linii, jeśli taka istnieje.
Taśma siatkowa pieca do wyżarzania jest elementem eksploatacyjnym, ale różnica między taśmą ośmiomiesięczną a taśmą trzyletnią prawie zawsze jest ustalana na podstawie specyfikacji: temperatura w najgorętszej strefie, splot i podziałka w zależności od średnicy bębna, obciążenia i atmosfery. Określ te cztery elementy, kupuj w oparciu o certyfikaty, a nie przymiotniki katalogowe, a pasek stanie się jedną z przewidywalnych pozycji w harmonogramie konserwacji.
Aby zapoznać się z kontekstem, gdzie wyżarzanie przebiega równolegle z hartowaniem, odpuszczaniem i normalizacją, zapoznaj się z naszym przeglądem zastosowań pasów siatkowych do obróbki cieplnej. A jeśli sporządzasz specyfikację dla różnych typów pieców, przewodnik branżowy dotyczący wyboru odpowiedniego pasa siatkowego do obróbki cieplnej szczegółowo omawia kryteria wyboru.


