Ciągła linia lutowania zatrzymuje się, ponieważ pas siatkowy przesunął się na jedną stronę, druty krawędziowe są zerwane, a części ze stali nierdzewnej zgrupowane na pasku nie są już wyrównane. Jest to scenariusz znany zespołom konserwacyjnym: sam piec działa prawidłowo, ale wąskim gardłem stał się pas.
Wybór pasa siatkowego do pieca do lutowania nie polega tylko na znalezieniu czegoś, co będzie pasować do otworu pieca. Pas musi wytrzymywać temperaturę lutowania, przetrwać atmosferę pieca, przenosić części bez zniekształceń i utrzymywać prosty bieg przez wiele tygodni ciągłej pracy. Krótko mówiąc, zacznij od stopu, następnie konstrukcji splotu, a na końcu pomiarów fizycznych.
Co robi pas siatkowy pieca do lutowania twardego
W piecu do lutowania ciągłego taśma siatkowa stanowi system transportowy, który przemieszcza części przez strefę podgrzewania wstępnego, strefę lutowania w wysokiej temperaturze i strefę chłodzenia. Pełni także funkcję masy termicznej i powierzchni nośnej. Jeśli pasek się odkształci, części mogą się przesunąć i zlutować razem; jeśli pasek wibruje, małe elementy mogą wypadać przez otwory siatki.
Obowiązek różni się w zależności od procesu:
- Lutowanie aluminium zazwyczaj pracuje w temperaturze 590-620°C w atmosferze azotu z niekorozyjnym topnikiem. Pasek musi być odporny na pozostałości topnika i pozostać wystarczająco elastyczny, aby można go było przesuwać wokół małych kół pasowych.
- Lutowanie miedzią przebiega w temperaturze 1090-1150°C w atmosferze redukującej. Pas musi zachować swoją wytrzymałość w pobliżu temperatury likwidusu miedzi i przetrwać powtarzające się cykle termiczne.
- Lutowanie niklowe stali nierdzewnej działa w temperaturze 1000-1120°C, często w wodorze lub próżni. Pas musi zachować stabilność wymiarową w wysokiej temperaturze i unikać zanieczyszczenia części.
Wybór stopu: temperatura i atmosfera są najważniejsze
Niewłaściwy stop jest najczęstszą przyczyną przedwczesnego uszkodzenia paska. Jeśli pas pełza, pęka lub utlenia się w temperaturze roboczej, żaden projekt splotu nie jest w stanie go uratować. Jako punkt wyjścia należy przyjąć najwyższą temperaturę pracy ciągłej pieca, a nie nominalną wartość zadaną, ponieważ przekroczenie strefy i obciążenie części mogą spowodować wzrost temperatury taśmy.
Typowe grupy stopów pasów siatkowych do obsługi pieca do lutowania. | Grupa stopów | Typowy limit temperatury | Najlepiej nadaje się do | Główne ograniczenie |
| Stal nierdzewna 304 | ~650°C | Lekkie lutowanie aluminium | Słaba odporność na utlenianie powyżej 700°C |
| Stal nierdzewna 310S | ~1050°C | Lutowanie miedzią in reducing gas | Ograniczona wytrzymałość na pełzanie przy obciążeniu szczytowym |
| Stal nierdzewna 314 | ~1100°C | Lutowanie miedzią and light stainless parts | Wysoka zawartość krzemu może mieć wpływ na naprawę spoin |
| Stal nierdzewna 330 | ~1150°C | Długie i ciężkie lutowanie miedzią lub niklem | Wyższy koszt i trudniejszy do formowania |
| Stop niklowo-chromowo-żelazowy | ~1200°C | Lutowanie niklem w wysokiej temperaturze, topniki korozyjne | Najdroższa opcja |
Do lutowania miedzi w piecu taśmowym siatkowym wiele warsztatów wybiera gatunek 310S lub 314, ponieważ zapewnia on dobrą równowagę pomiędzy odpornością na utlenianie a kosztem. W przypadku lutowania aluminium topnik fluorkowy może powodować korozję stopów bogatych w chrom, dlatego pas o wyższej zawartości niklu lub obróbka powierzchniowa jest często bezpieczniejszą inwestycją. Jeśli częściami są wymienniki ciepła ze stali nierdzewnej lub elementy medyczne, wysokotemperaturowy stop niklu zapewnia stabilność niezbędną do uzyskania powtarzalnej jakości połączenia.
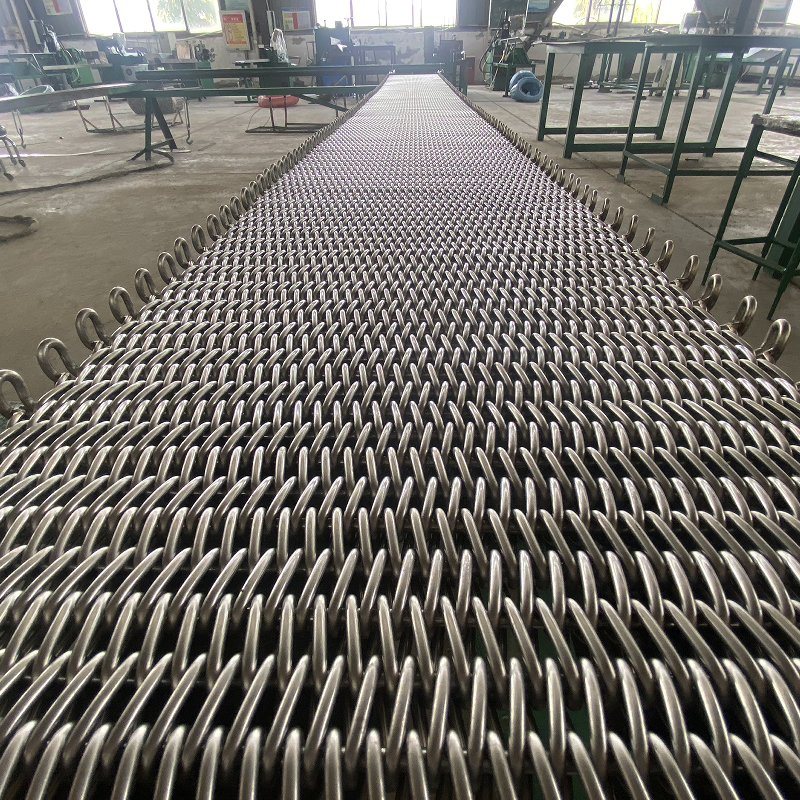 Taśma przenośnikowa pieca do lutowania miedzi z opcjami stopu Pas ten jest przeznaczony do lutowania miedzi w piecach z taśmą siatkową, równoważąc odporność na utlenianie i koszt. Wybór splotu wpływa na żywotność, dlatego jest odpowiedni do zastosowań w aluminium lub stali nierdzewnej. Zobacz produkt →
Konstrukcja splotu i krawędzi: co sprawia, że pasek jest płaski
Po wybraniu rodziny stopów splot określa zachowanie paska pod obciążeniem. W przypadku pieców do lutowania popularne opcje nie różnią się tak wyglądem, ale zapewniają bardzo różną żywotność.
- Zrównoważony splot wykorzystuje jedną spiralę lewą i jedną prawą na podziałkę. Jest płaski, w miarę stabilny i nadaje się do małych części przy umiarkowanych obciążeniach.
- Podwójnie zrównoważony splot wykorzystuje dwie lewe i dwie prawe spirale na skok. Jest mocniejszy, mniej podatny na odkształcenia i często stosowany w przypadku ciężkich części lub szerokiego pieca.
- Splot łańcuszkowy jest bardziej elastyczny i łatwiej toczy się wokół bębnów o małej średnicy, ale ma tendencję do większego rozciągania i nie jest idealny do długich, gorących stref pieca.
Krawędź jest równie ważna. Wiele przedwczesnych awarii zaczyna się na krawędzi, ponieważ zewnętrzne druty spiralne nie mają podparcia. Wzmocnione krawędzie, takie jak krawędź w kształcie litery A z płytkami łańcuchowymi lub wzmocnienie z drutu w kształcie litery U, utrzymują pas prosto i zmniejszają pękanie krawędzi. Jeśli widzisz, że pasek jest wygięty pośrodku lub zakręcony z boku, pierwszą rzeczą, którą należy sprawdzić, jest konstrukcja krawędzi.
Aluminiowe taśmy lutownicze szczególnie wymagają stabilnej krawędzi, ponieważ części to często cienkie aluminiowe żebra, które zaczepiają się o wystający drut. Wzmocniona krawędź pomaga również szerszemu biegowi paska bez nadmiernego zwisu.
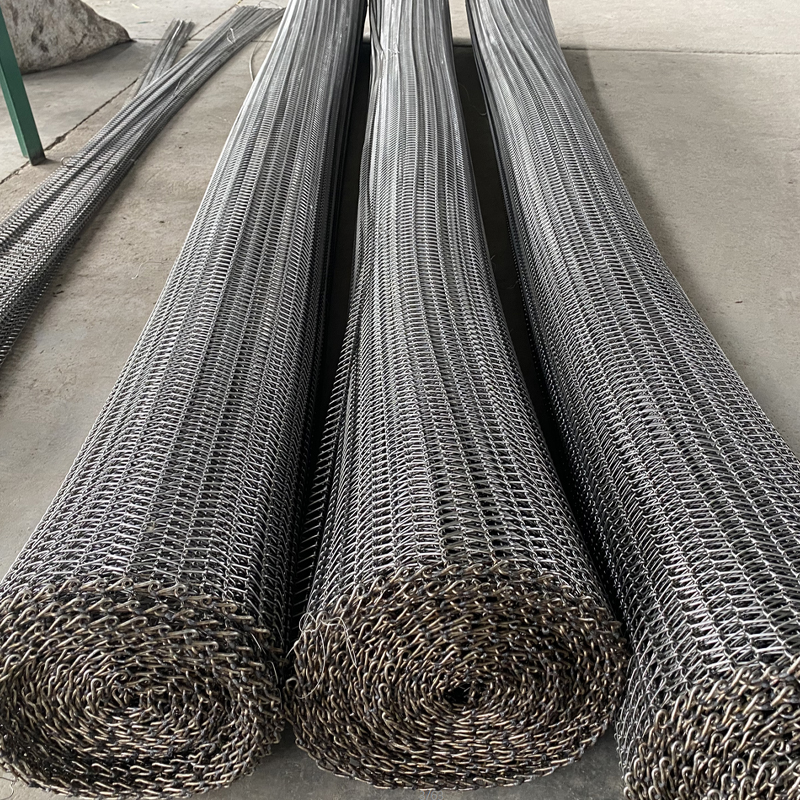 Pas siatkowy pieca do lutowania twardego ze wzmocnioną krawędzią Pas ten przeciwdziała wczesnym uszkodzeniom spowodowanym naprężeniami termicznymi, chemicznymi i mechanicznymi. Stabilna krawędź jest niezbędna dla cienkich aluminiowych żeber i szerokiego zakresu działania, zmniejszając ugięcie i zwiększając trwałość. Zobacz produkt →
Dlaczego pasy lutownicze wcześnie ulegają awarii
Większość pasów siatkowych pieca do lutowania nie zużywa się nagle; ulegają uszkodzeniu po połączeniu naprężeń termicznych, chemicznych i mechanicznych. Wczesne rozpoznanie objawów może zaoszczędzić tygodnie przestojów.
- Zmęczenie cieplne: Powtarzające się ogrzewanie i chłodzenie powoduje powstawanie naprężeń wewnętrznych. Pęknięcia zwykle pojawiają się w pobliżu krawędzi lub w miejscach skrzyżowania drutów spiralnych.
- Wydłużenie przy pełzaniu: W wysokiej temperaturze metal powoli rozciąga się pod obciążeniem. Jeżeli pas stanie się dłuższy niż pozwala na to regulacja ciągu pieca, będzie się zwisał i będzie słabo prowadzony.
- Korozja topnikowa: Topnik do lutowania aluminium pozostawia osad, który atakuje stal nierdzewną. Jeśli pasek nie zostanie oczyszczony lub nie zostaną użyte materiały odporne na wysoką temperaturę, wżery zaczynają się na skrzyżowaniach drutów.
- Uszkodzenia mechaniczne: Zablokowana część, upuszczona paleta lub nieostrożne obciążenie mogą spowodować wygięcie przewodów i utworzenie słabego punktu, który rozprzestrzenia się w taśmie.
- Niewspółosiowość: Zużyte koła zębate, nierówne powierzchnie bębna lub nierównomierne napięcie dociskają pasek do bocznych szyn pieca i niszczą jego krawędź.
Warto zapoznać się ze szczegółowym przewodnikiem dotyczącym interakcji taśmy z temperaturą i atmosferą pieca; mechanizmy awarii są często widoczne w zużytym pasku, zanim zaprzestanie on produkcji.
Lista kontrolna zakupów: co zmierzyć przed złożeniem zamówienia
Gdy potrzebny będzie pasek zamienny, dostawca poprosi o więcej niż tylko markę i model pieca. Modyfikowane są piece, zmieniany jest rozmiar kół pasowych, a szyny boczne są spawane w różnych pozycjach. Podaj te pomiary, aby uniknąć otrzymania paska, który jest blisko, ale nie jest prawidłowy.
Kluczowe wymiary i specyfikacje zamiennego pasa siatkowego do pieca do lutowania. | Parametr | Co sprawdzić | Typowe jednostki |
| Szerokość paska | Krawędź zewnętrzna do krawędzi zewnętrznej, minus odstęp dla płyt bocznych | mm |
| Skok siatki | Odległość między środkami spirali na długości pasa | mm |
| Średnica drutu | Grubość drutu stosowana w spiralach | mm |
| Długość paska | Mierzone wokół ścieżki pieca z odbiorem w położeniu środkowym | m |
| Wykończenie krawędzi | Zwykłe, spawane, wzmocnienie w kształcie litery A, wzmocnienie w kształcie litery U | Wpisz |
| Typ złącza | Złącze zaciskane, spawane lub spiralne | Wpisz |
| Temperatura robocza | Najwyższa zarejestrowana temperatura w strefie, a nie wartość zadana | °C |
| Atmosfera | Powietrze, azot, wodór lub próżnia z pozostałościami topnika | Opis |
Po uzupełnieniu danych producent może potwierdzić właściwy materiał i splot. Wyjaśnij, które części są lutowane; pasek, który sprawdza się w przypadku grzejników aluminiowych, może nie być tym samym, co pasek do rdzeni wymienników ciepła ze stali nierdzewnej. Kształt części i wzór obciążenia zmieniają wymaganą średnicę i skok drutu. W przypadku złożonych obciążeń zwykle bezpieczniejszą rekomendacją jest taśma lutownicza ze stali nierdzewnej z gęstą siatką i wzmocnioną krawędzią.
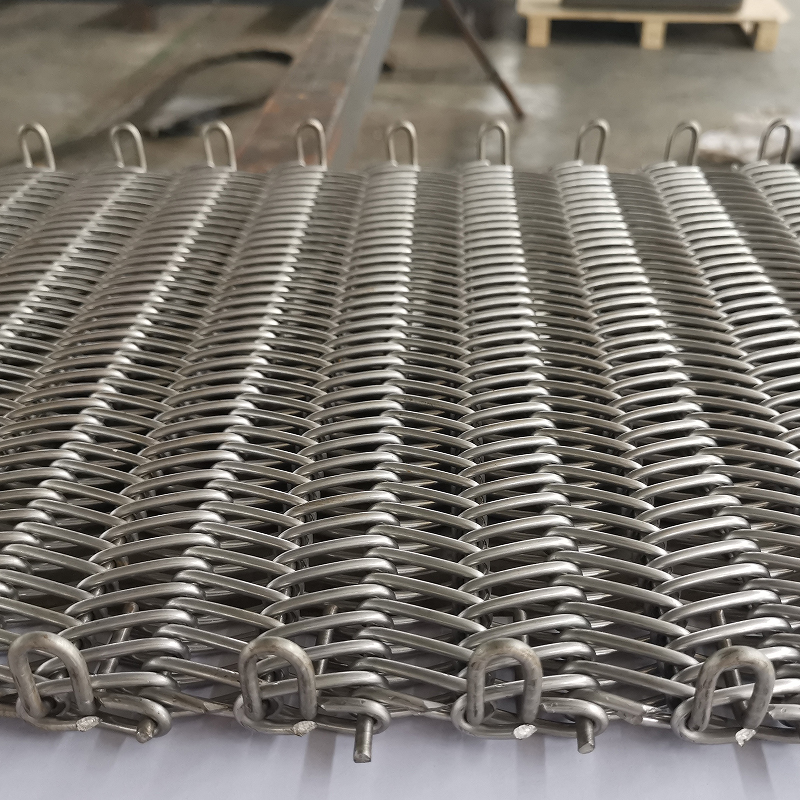 Pas siatkowy pieca do lutowania twardego wymiennika ciepła Zaprojektowany do złożonych obciążeń, takich jak grzejniki aluminiowe lub rdzenie ze stali nierdzewnej, ten pas wymaga gęstej siatki i wzmocnionych krawędzi. Dopasowanie stopu i splotu do warunków pracy zapewnia dłuższą żywotność. Zobacz produkt →
Ostateczna myśl
Pas siatkowy pieca do lutowania to inwestycja długoterminowa. Jeśli stop zostanie dobrany do temperatury i atmosfery pieca, splot zostanie dopasowany do części, a pomiary zostaną wykonane na podstawie rzeczywistej powłoki pieca, pasek wytrzyma dłużej niż zwykły zamiennik. Poświęć trochę czasu na udokumentowanie warunków pracy i wybierz pasek przeznaczony do tego konkretnego zastosowania.
Potrzebujesz pomocy przy linii lutowniczej? Zacznij od jasnego obrazu warunków procesu, a następnie porównaj odpowiednie pasy z tą samą listą kontrolną stosowaną w zastosowaniach związanych z lutowaniem przemysłowym.


