Pas siatkowy pieca hartowniczego, który ulega awarii po sześciu miesiącach zamiast po oczekiwanych dwóch latach, rzadko jest zdarzeniem losowym. Zatrzymania linii, gorące części składowane w pojemnikach transferowych i poprawki wyciągane ze zbiornika hartowniczego – wszystko to wskazuje na tę samą pierwotną przyczynę: pas został wybrany do powłoki pieca, a nie do części, obciążeń i cyklu termicznego, który musi przenosić. Zadbaj o odpowiednie dopasowanie już na początku, a pasek będzie mógł działać latami przy przewidywalnej konserwacji. Zrozum to źle, a żadna staranna operacja tego nie uratuje.
Cóż za siatka siatkowa pieca do hartowania musi przetrwać każdą zmianę
Piec do ciągłego hartowania przemieszcza części w ustalonej kolejności: strefa obciążenia, strefa ogrzewania austenityzującego, hartowanie, przemywanie i odpuszczanie. Bieżnie łożysk, łączniki, sprężyny i części standardowe zwykle charakteryzują się temperaturą w strefie grzewczej od 800 do 950 stopni Celsjusza, w zależności od gatunku stali i grubości przekroju. Pasek jest jedynym elementem, który przechodzi cały cykl. Jest podgrzewany, zanurzany w oleju, wodzie lub hartowanym polimerze, szybko schładzany, a następnie ponownie podgrzewany.
Ten powtarzający się szok termiczny odróżnia taśmy hartownicze od taśm stosowanych podczas wyżarzania lub suszenia. Szybkie chłodzenie kurczy powierzchnię drutu szybciej niż rdzeń, tworząc cykliczne naprężenia, które stopniowo utwardzają materiał. Jednocześnie taśma przenosi gęsty ładunek małych części, które muszą pozostać stabilne w strefie chłodzenia, podczas gdy płyn chłodzący swobodnie przepływa przez siatkę. Prędkość taśmy również ma znaczenie, ponieważ kontroluje czas wygrzewania w strefie grzewczej i czas zanurzenia w hartowaniu. Pas zaprojektowany do linii wyżarzania lekkiego rzadko jest w stanie przetrwać taką kombinację wahań temperatury, obciążenia mechanicznego i narażenia na hartowanie.
Materiał drutu, splot i konstrukcja krawędzi wyznaczają pułap wydajności
Trzy decyzje konstrukcyjne decydują o trwałości taśmy utwardzającej: stop, wzór splotu i konstrukcja krawędzi. Żaroodporne stale nierdzewne o wyższej zawartości chromu i niklu są odporne na utlenianie w temperaturach strefy grzewczej i lepiej regenerują się po szybkim schłodzeniu. Średnica drutu kontroluje zarówno wytrzymałość, jak i masę termiczną. Grubszy drut przenosi większe obciążenia i jest odporny na odkształcenia, ale pochłania również więcej ciepła i może zakłócać nagrzewanie i hartowanie części znajdujących się bezpośrednio nad nim. Właściwy rozmiar drutu równoważy wytrzymałość paska z wydajnością procesu.
Wzór splotu wpływa na podparcie obciążenia i przepływ środka chłodzącego. Gęsta, gładka powierzchnia zapobiega wypadaniu małych części lub zaklinowaniu się pomiędzy otworami, a bardziej otwarta struktura pozwala na szybką ucieczkę oleju i wody. Złożone sploty i wzmocnione konstrukcje spiralne zwiększają stabilność szerokich pasów przenoszących nierównomierne obciążenia. Konstrukcja krawędziowa zasługuje na szczególną uwagę, ponieważ na krawędziach pojawiają się pierwsze pęknięcia zmęczeniowe. Wzmocniona lub spawana krawędź jest odporna na rozciąganie i siły śledzące, które stopniowo rozrywają prostą krawędź krajki.
Dostawcy podają te opcje w różny sposób, więc praktycznym pytaniem nie jest, który pas ma najgrubszy drut, ale jaka kombinacja stopu, splotu i krawędzi odpowiada warunkom pracy konkretnej linii hartowania.
Przed porównaniem cen dopasuj konstrukcję paska do obciążenia
Ceny pasków są łatwe do porównania; koszty operacyjne nie. Najtańszy pas dla danej szerokości pieca może okazać się najdroższym, gdy wiąże się to z dwukrotnie częstszą jego wymianą lub utratą części do zbiornika hartowniczego. Najpierw przeanalizuj parametry procesu, a następnie dopasuj do nich konstrukcję pasa.
- Potwierdź maksymalną masę części i gęstość obciążenia w kilogramach na metr kwadratowy.
- Zidentyfikować temperaturę strefy grzewczej, czas wygrzewania i medium chłodzące, w tym czy atmosfera pieca ma charakter ochronny czy utleniający.
- Sprawdź otwór siatki w najmniejszej części, aby części nie wypadły ani nie zaklinowały się w otworach.
- Sprawdź układ napędu i odbioru, ponieważ naprężenie krawędziowe zmienia się wraz ze średnicą bębna i ustawieniem toru.
- Zapytaj producenta paska, jakiej trwałości użytkowej oczekuje w dokładnie takich warunkach.
Różne rodziny detali prowadzą do bardzo różnych konstrukcji pasów i na tym właśnie zyskuje dostawca z doświadczeniem procesowym. Na przykład linie elementów złącznych zwykle wymagają gęstej i stabilnej powierzchni nośnej dla mieszanych ładunków śrub, nakrętek i podkładek, dlatego wiele sklepów prowadzi specjalnie zbudowane pas siatkowy pieca hartowniczego . Producenci łożysk radzą sobie z dużymi, gęsto upakowanymi obciążeniami i poważnymi cyklami termicznymi, dlatego a pas siatkowy pieca do hartowania łożysk z mocniejszym drutem i wzmocnionymi krawędziami jest zwykle bezpieczniejszym punktem wyjścia. Twórcy sprężyn radzą sobie z małymi, łatwo splątanymi częściami, które wymagają szczelnych otworów i gładkiej powierzchni, dzięki czemu pas siatkowy pieca do hartowania sprężynowego naturalny pierwszy wybór.
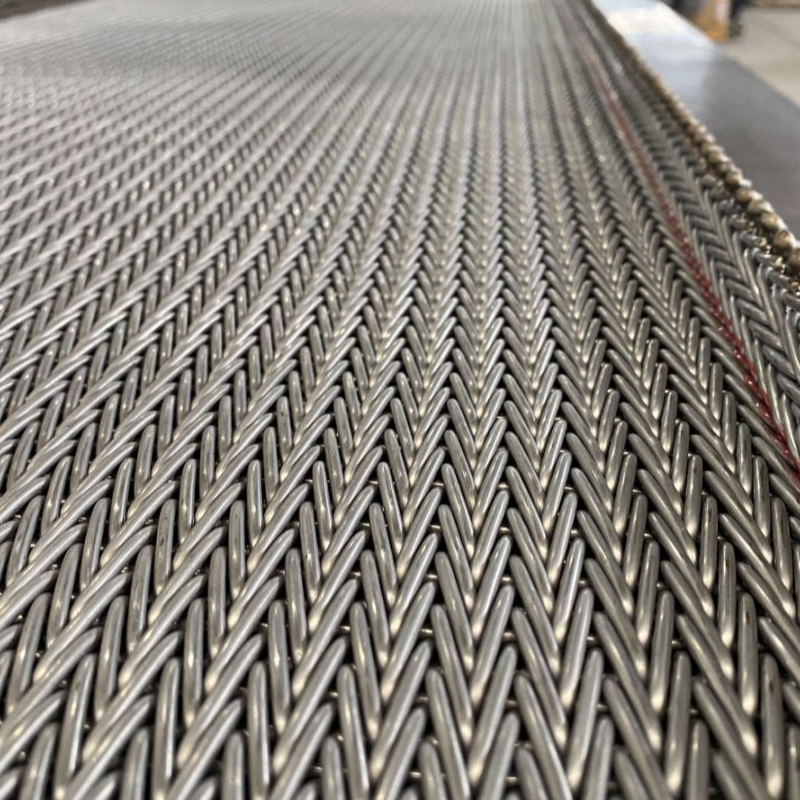 Hurtowi dostawcy taśm siatkowych do pieca do hartowania sprężynowego, fabryka - Yangzhou Yafei Yangzhou Yafei Machinery Manufacturing Co., Ltd jest hurtową dostawcą i fabryką pasów siatkowych do pieca do hartowania sprężynowego w Chinach, szczegóły: ... Zobacz produkt →
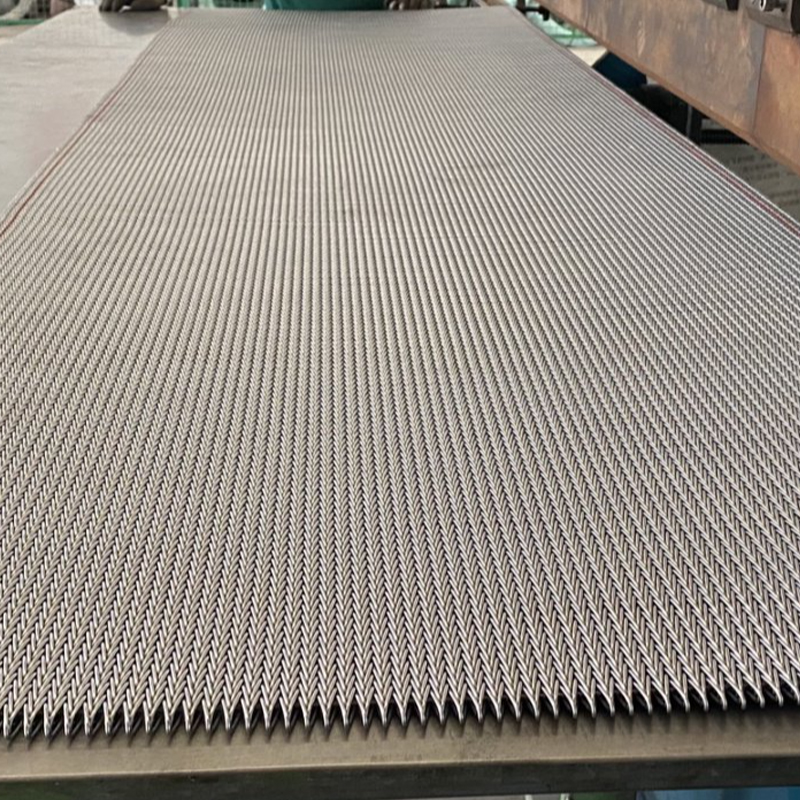 Hurtownia taśm siatkowych do hartowania łożysk Dostawcy, fabryka - Yangzhou Yafe Yangzhou Yafei Machinery Manufacturing Co., Ltd jest hurtownią w Chinach, dostawcami i fabryką pasów siatkowych do hartowania łożysk, szczegóły:... Zobacz produkt →
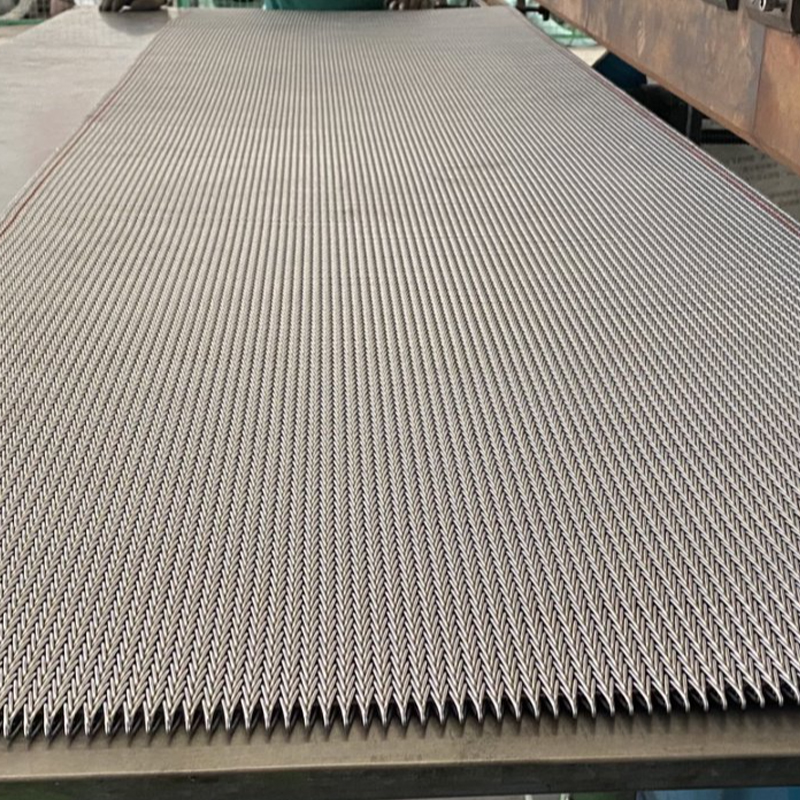 Hurtownia pasów siatkowych do hartowania elementów złącznych, dostawcy, fabryka - Yangzhou Yaf Yangzhou Yafei Machinery Manufacturing Co., Ltd jest hurtownią w Chinach, dostawcą i fabryką pasów siatkowych do hartowania elementów złącznych, szczegóły: Th... Zobacz produkt →
Aby uzyskać szerszy pogląd na to, jak konstrukcja paska odpowiada różnym procesom termicznym, zobacz nasz artykuł przegląd zastosowań obróbki cieplnej , w którym porównano główne typy pieców i wymagania dotyczące ich pasów.
Najczęstsze rodzaje awarii i sposoby ich zapobiegania
Większość usterek pasów siatkowych ma kilka rozpoznawalnych wzorców. Wczesna identyfikacja wzoru pozwala na oddzielenie wady paska od problemu w działaniu i zapobiega powtórzeniu się tej samej awarii na nowym pasku.
Typowe tryby awarii pasa siatkowego pieca do hartowania i czynniki operacyjne, które je powodują. | Tryb awarii | Typowa przyczyna | Praktyczna profilaktyka |
| Pękanie krawędzi lub pękanie spirali | Zmęczenie cieplne w połączeniu z niewspółosiowością śledzenia | Sprawdzaj śledzenie co tydzień; użyj wzmocnionej konstrukcji krawędzi |
| Wydłużanie i rozciąganie paska | Przeciążenie lub pełzanie przy utrzymującej się wysokiej temperaturze | Zmniejsz gęstość obciążenia; wybierz drut ze stopu wyższego |
| Zablokowana siatka z gruzu lub kamienia | Podczas cyklu zbierają się zanieczyszczenia i kamień tlenkowy | Zaplanuj regularne sprzątanie; wyreguluj otwór siatki, jeśli części się klinują |
| Problemy ze śledzeniem i zużycie krawędzi | Niewspółosiowość bębna napędowego lub nierówne napięcie | Co miesiąc sprawdzaj bębny, rolki koronowe i napięcie naciągu |
Kiedy na pasku pojawiają się postępujące pęknięcia na krawędziach, wymiana go przed całkowitym zerwaniem jest zwykle tańsza niż naprawa elementów wewnętrznych pieca lub wyławianie części z hartowanego szkła. Zapisz także wzór awarii. Pasek, który dwukrotnie ulegnie awarii w tym samym miejscu, mówi coś o ustawieniu pieca lub sposobie załadunku, a nie tylko o pasie.
Procedury konserwacyjne, które dodają lat pasowi hartowniczemu
Rutynowa kontrola zwraca się szybko. Cotygodniowa kontrola wzrokowa powierzchni paska pozwala wykryć zerwane druty i zdeformowane spirale, choć są to nadal problemy lokalne. Comiesięczna kontrola wyrównania bębna, naprężenia naciągu i prowadzenia paska pozwala wykryć problemy mechaniczne, które prowadzą do zmęczenia krawędzi. Po procesach hartowania, w wyniku których pozostają pozostałości ciężkiego oleju lub osady węgla, regularny cykl wypalania lub czyszczenia utrzymuje siatkę otwartą i utrzymuje stały przepływ chłodziwa.
Prowadź prosty zapis regulacji naprężenia, korekt śledzenia i wszelkich nietypowych dźwięków dochodzących z napędu pieca. Obserwacje te pokazują rozwijające się problemy, zanim zatrzymają linię. Po montażu lub jakiejkolwiek poważniejszej naprawie należy uruchomić pasek pod obciążeniem przez całą zmianę przed wznowieniem normalnej wydajności, ponieważ większość przedwczesnych awarii ma miejsce w pierwszych godzinach pracy, kiedy napięcie i bieżność wciąż się stabilizują. Listę kontrolną krok po kroku, która porządkuje czynniki decyzyjne według ważności, można znaleźć w naszym przewodniku jak wybrać odpowiedni pas siatkowy do obróbki cieplnej .
W praktyce pas, który działa bezawaryjnie przez lata, jest pasem dopasowanym do rzeczywistego procesu: rzeczywistych mas części, rzeczywistych temperatur, rzeczywistego zachowania podczas hartowania. Zdefiniuj cykl, zmierz obciążenia i podaj te liczby dostawcy pasów siatkowych. Krótki czas poświęcony na potwierdzenie tych szczegółów kosztuje znacznie mniej niż awaryjna wymiana w środku tygodnia produkcyjnego.


