Pas siatkowy, który po sześciu tygodniach użytkowania trwale się rozciąga. Pasek, który przesuwa się na boki niezależnie od tego, jak często regulujesz napinacze. Zerwane pasmo, które przecina komorę pieca i wymusza nieplanowane wyłączenie. Te tryby awarii są znane każdemu, kto użytkuje piec do wyżarzania ciągłego i w większości przypadków wynikają z jednej decyzji: taśma została określona na podstawie ceny, a nie warunków pracy.
Pas siatkowy pieca do wyżarzania jest elementem linii ciągłego wyżarzania wymagającym najwięcej konserwacji, choć często jest to ostatni element sprawdzany podczas projektu pieca. Pas przenosi komponenty przez strefy ogrzewania, namaczania i chłodzenia, ale pochłania również pełne obciążenie termiczne, mechaniczne i atmosferyczne procesu. Wybór niewłaściwego paska nie tylko zwiększa koszt wymiany; powoduje to powtarzające się przestoje, złomowanie części i piec, który nigdy nie osiąga mocy znamionowej.
W tym artykule wyjaśniono, co decyduje o wydajności paska w procesie wyżarzania, jak porównać opcje konstrukcyjne i jakie praktyki konserwacyjne wydłużają żywotność paska. Te same uwagi dotyczą innych ciągłe linie do obróbki cieplnej .
Rola pasa siatkowego w piecu do ciągłego wyżarzania
Piec do wyżarzania ciągłego działa na prostej zasadzie: części przemieszczają się równomiernie w strefach temperatur, podczas gdy atmosfera pieca chroni ich powierzchnie. Pasek z siateczki sprawia, że ten ruch jest powtarzalny. Jeśli prędkość taśmy jest różna, zmienia się czas przebywania, podobnie jak wynik metalurgiczny. Jeśli powierzchnia taśmy nie jest stabilna, części mogą się przesuwać, nakładać na siebie lub wypadać z pozycji, powodując odrzuty i zacięcia.
Pasek musi także wytrzymać gradient temperatury. W typowej linii wyżarzania taśma przechodzi przez strefę podgrzewaną i wychodzi do sekcji chłodzenia. W wielu konstrukcjach taśma opuszcza piec i wraca na zewnątrz komory, więc w każdym cyklu ta sama sekcja jest podgrzewana i chłodzona. Powtarzające się cykle termiczne powodują naprężenia rozciągające i kurczące, które działają na materiał drutu, strukturę splotu i połączenia krawędziowe.
Z tego powodu pas należy traktować jako element termiczny, a nie tylko element transportowy. Jego stop należy dobrać do maksymalnej temperatury taśmy, a nie do średniej temperatury pieca, a jego splot musi być odporny na odkształcenia podczas przepływu atmosfery pieca przez komorę. Praktyczną konsekwencją jest to, że specyfikacja pasa należy do tej samej dyskusji, co system ogrzewania i kontrola atmosfery, a nie po nich.
Jak oceniać materiały na pasy siatkowe pieca do wyżarzania
Stop jest pierwszą decyzją, ponieważ wyznacza górną granicę temperatury i zachowanie się podczas utleniania. Standardowym punktem wyjścia są stale nierdzewne żaroodporne. Do wyżarzania w temperaturach taśm do około 1050°C, gatunki chromowo-niklowe, takie jak 310S, zapewniają dobrą równowagę wytrzymałości i odporności na utlenianie. Tam, gdzie pasek jest narażony na wyższe temperatury lub trudniejsze warunki atmosferyczne, stopy na bazie niklu wydłużają sufit, ale zwiększają koszty.
Porównanie nie dotyczy tylko temperatury maksymalnej. Siła pełzania ma równie duże znaczenie. Pas pracujący w temperaturze 950°C pod dużym obciążeniem będzie powoli się wydłużał, jeśli stop nie będzie miał wystarczającej odporności na pełzanie. To wydłużenie zmienia długość podziałki i w pewnym momencie pasek nie zazębia się już prawidłowo z zębatkami napędowymi lub nie biegnie prosto po torze powrotnym.
Drugim ważnym czynnikiem jest zgodność atmosfery. Wyżarzanie części ze stali nierdzewnej często przeprowadza się w atmosferze redukującej, takiej jak wodór lub zdysocjowany amoniak. Atmosfery te zapobiegają osadzaniu się kamienia na częściach, ale mają również wpływ na stop paska. Warunki utleniające w wysokiej temperaturze powodują osadzanie się kamienia na samym drucie paska, co stopniowo zmniejsza jego przekrój i prowadzi do jego pęknięcia. Dlatego też przy wyborze materiału pasa należy wziąć pod uwagę atmosferę w piecu, a nie tylko temperaturę.
W przypadku większości linii punktem wyjścia jest gatunek żaroodporny dobrany pod kątem maksymalnej temperatury taśmy z uwzględnieniem gorących punktów, w połączeniu z gęstością splotu dopasowaną do rozmiaru części i obciążenia. Kupujący, którzy chcą zorganizowanego podejścia, mogą zastosować to samo Kryteria wyboru pasów siatkowych do obróbki cieplnej stosowany do innych ciągłych taśm piecowych.
Konstrukcja paska: splot, krawędź i podziałka
Splot określa, w jaki sposób pas radzi sobie z rozkładem obciążenia, przepływem powietrza i śledzeniem. W przypadku pieców do wyżarzania najczęstszymi konstrukcjami są splot zrównoważony i splot złożony, które zapewniają dobrą płaskość i stabilność. Wybór pomiędzy nimi zależy głównie od ciężaru detalu i wymaganej otwartości powierzchni. Cięższe części wymagają gęstszej lub wielowarstwowej konstrukcji, aby uniknąć ugięcia pomiędzy szynami nośnymi.
Krawędź jest najbardziej wrażliwą strefą paska. Spawane krawędzie, w których odcięte końce drutu są zespawane w solidną krawędź, zapewniają dobrą integralność strukturalną w większości zastosowań wyżarzania. Odwrotne krawędzie przegubów są również stosowane, gdy liczy się elastyczność paska. W obu przypadkach krawędź jest obszarem zużycia, który zyskuje na wzmocnieniu, ponieważ wchodzi w pierwszy kontakt z wykładziną pieca i układem napędowym.
Skok, czyli odległość pomiędzy kolejnymi rzędami drutu spiralnego, wpływa zarówno na wytrzymałość, jak i przepływ powietrza. Węższa podziałka zapewnia gęstszą powierzchnię i lepsze podparcie małych części, ale zmniejsza cyrkulację atmosfery przez pas i zwiększa masę termiczną. W przypadku wyżarzania wyrobów szklanych liczy się gładka, gęsta powierzchnia; w przypadku części metalowych, gdzie wymagana jest cyrkulacja atmosfery, często lepszym wyborem jest bardziej otwarty splot.
Na zachowanie śledzenia wpływają również te wybory konstrukcyjne. Pas, który nie jest prawidłowo prowadzony, będzie ocierał się o ogniotrwałą ścianę pieca i ostatecznie się zakleszczy. Prostoliniowość należy sprawdzić podczas montażu i monitorować w pierwszych tygodniach eksploatacji.
Najważniejsze kryteria wyboru w skrócie
Poniższa tabela podsumowuje podstawowe kryteria dotyczące taśmy siatkowej pieca do wyżarzania.
Typowe kryteria doboru taśm siatkowych do pieców do wyżarzania. | Kryterium | Co sprawdzić | Typowe wartości pieca do wyżarzania |
| Maksymalna temperatura paska | Najwyższa temperatura, jaką widzi taśma, a nie tylko nastawa pieca | 900–1150°C w zależności od stopu |
| Typ stopu | Wytrzymałość na pełzanie i zachowanie podczas utleniania w temperaturze roboczej | 310S, 314 lub stop na bazie niklu |
| Atmosfera | Warunki redukujące lub utleniające w komorze pieca | Wodór, azot lub powietrze |
| Częściowe obciążenie i rozmiar | Obciążenie pasma taśmy na metr kwadratowy i nacisk punktowy | Zależy od typu komponentu |
| Gęstość splotu | Otwartość powierzchni dla przepływu powietrza i podparcia części | Zrównoważony splot lub splot złożony |
| Typ krawędzi | Wzmocnienie krawędzi zapewniające przyczepność i odporność na zużycie | Spawana lub odwrócona krawędź przegubu |
| Szerokość i podziałka pasa | Dopasuj do szerokości pieca i konfiguracji koła napędowego | Dostosowane do linii pieca |
Typowe tryby awarii i ich przyczyny
Wiedza o przyczynach awarii pasów pomaga kupującym uniknąć najkosztowniejszych błędów. Najczęstsze tryby awarii to:
- Wydłużenie pełzające w wysokiej temperaturze, które powoduje rozciągnięcie paska poza zakres naprężenia i utratę prawidłowego sprzężenia z napędem.
- Pękanie zmęczeniowe cieplnie na skrzyżowaniach drutów lub na krawędziach, spowodowane powtarzającymi się cyklami ogrzewania i chłodzenia.
- Zużycie ścierne spowodowane kontaktem z szynami nośnymi i odpadaniem kamienia z części.
- Skalowanie oksydacyjne, które z czasem zmniejsza średnicę drutu i tworzy punkty koncentracji naprężeń.
- Problemy z śledzeniem, które prowadzą do tarcia taśmy o wykładzinę pieca.
Powtarzającym się zjawiskiem w działaniu pieca do wyżarzania jest to, że taśma nie jest jedyną przyczyną awarii; kombinacja temperatury, obciążenia, atmosfery i prędkości określa żywotność paska. Pas, który działał trzy lata na jednej linii, może ulec awarii po sześciu miesiącach na innej linii, która pracuje w wyższej temperaturze lub przy innym obciążeniu. Dlatego też ponowne zamówienie tego samego paska bez sprawdzenia aktualnych warunków pracy nie jest bezpieczne.
Praktyki konserwacyjne wydłużające żywotność paska
Największy praktyczny wpływ na trwałość paska, po wybraniu stopu i konstrukcji, ma sposób obsługi i konserwacji pieca. Największy wpływ mają cztery praktyki.
Po pierwsze, wstępne naprężenie powinno odbywać się zgodnie z zaleceniami producenta. Nadmiernie napięty pasek zwiększa tarcie na gąsienicach napędowych i nośnych, natomiast niedostatecznie napięty pasek powoduje poślizg i słabe prowadzenie.
Po drugie, pasek powinien przejść okres docierania przy umiarkowanej temperaturze i obciążeniu. Pozwala to na osadzenie się struktury splotu i bardziej równomierne rozłożenie początkowego wydłużenia.
Po trzecie, należy ocenić każdą zmianę rodzaju produktu, atmosfery lub temperatury, zanim dotrze ona do taśmy. Wyższa nastawa sterownika nie oznacza automatycznie, że pasek poradzi sobie w nowych warunkach.
Po czwarte, regularna kontrola krawędzi taśmy i skrzyżowań drutów pozwala na wykrycie drobnych uszkodzeń, zanim staną się one przerwami na całej szerokości.
Planowanie części zamiennych również ma znaczenie. Taśma siatkowa do pieca do wyżarzania o niestandardowej szerokości jest produktem wykonywanym na zamówienie, a nie produktem gotowym, więc nagła awaria może prowadzić do tygodni przestoju pieca na czas produkcji zamiennika.
Przykłady zastosowań w różnych branżach
Taśmy siatkowe pieca do wyżarzania obsługują szeroką gamę ciągłych linii produkcyjnych. Jednym z najczęstszych zastosowań jest wyżarzanie szklanych butelek, gdzie taśma musi zapewniać stabilną płaską powierzchnię dla pojemników przemieszczających się przez lehr i musi być odporna zarówno na naprężenia termiczne, jak i zużycie mechaniczne. A pas siatkowy pieca do wyżarzania szklanych butelek został zaprojektowany tak, aby zapewnić gładką powierzchnię nośną i przewidywalne śledzenie przy prędkości linii.
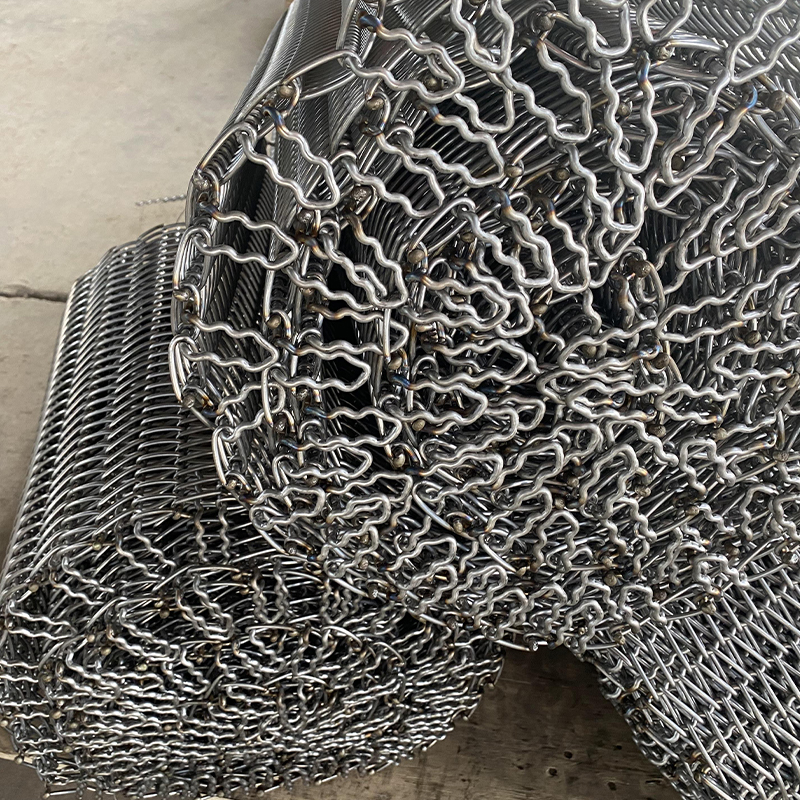 Hurtownia taśm siatkowych do wyżarzania szklanych butelek Dostawcy, fabryka - Yangzhou Yangzhou Yafei Machinery Manufacturing Co., Ltd jest hurtownią w Chinach, dostawcami i fabryką pasów siatkowych do pieca do wyżarzania szklanych butelek, szczegóły... Zobacz produkt →
W przypadku wyrobów metalowych, takich jak elementy złączne, sprężyny i elementy precyzyjne, pasek często pracuje w wyższych temperaturach i przy większych obciążeniach punktowych. A pas siatkowy do pieca do wyżarzania wyrobów metalowych musi zachować płaskość pod skoncentrowanymi obciążeniami i tolerować cykle termiczne linii ciągłej.
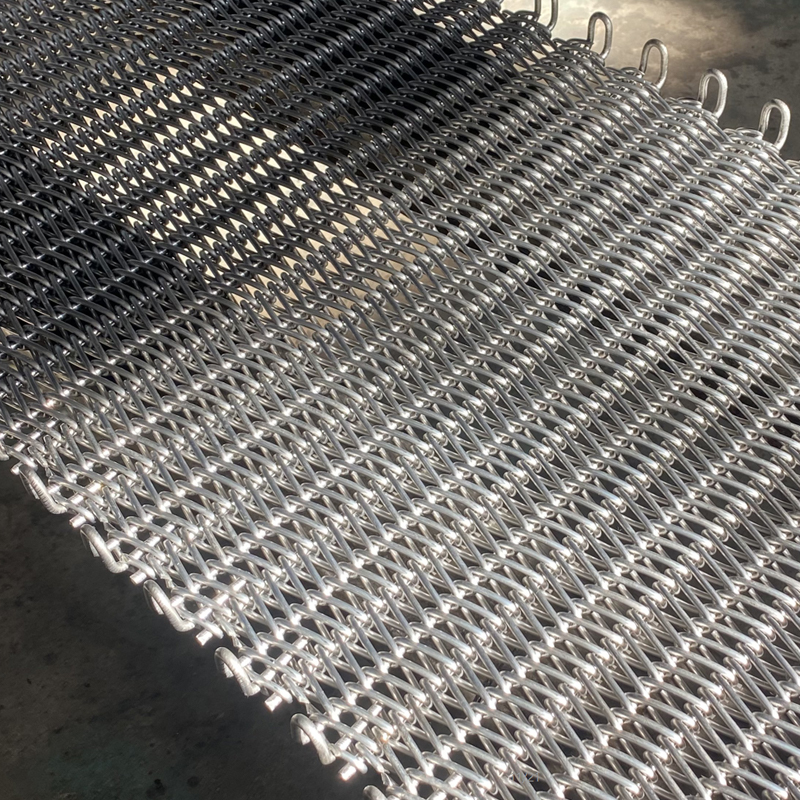 Hurtownia taśm z siatki do pieca do wyżarzania wyrobów metalowych Dostawcy, fabryka - Yangzho Yangzhou Yafei Machinery Manufacturing Co., Ltd jest hurtownią w Chinach, dostawcami pasów siatkowych do pieca do wyżarzania wyrobów metalowych i fabryką, szczegółowe... Zobacz produkt →
W przypadku części ze stali nierdzewnej wyżarzanie często przeprowadza się w atmosferze ochronnej, a pasek poddawany jest działaniu zarówno wysokiej temperatury, jak i środowiska atmosferycznego. The taśma siatkowa do pieca do wyżarzania wyrobów ze stali nierdzewnej musi zachować integralność strukturalną w atmosferze redukującej i być odporny na osadzanie się kamienia tak długo, jak to możliwe. We wszystkich trzech przypadkach wspólnym wątkiem jest to, że pas jest elementem krytycznym procesu, a jego żywotność zależy od tego, jak dobrze pasuje do koperty roboczej.
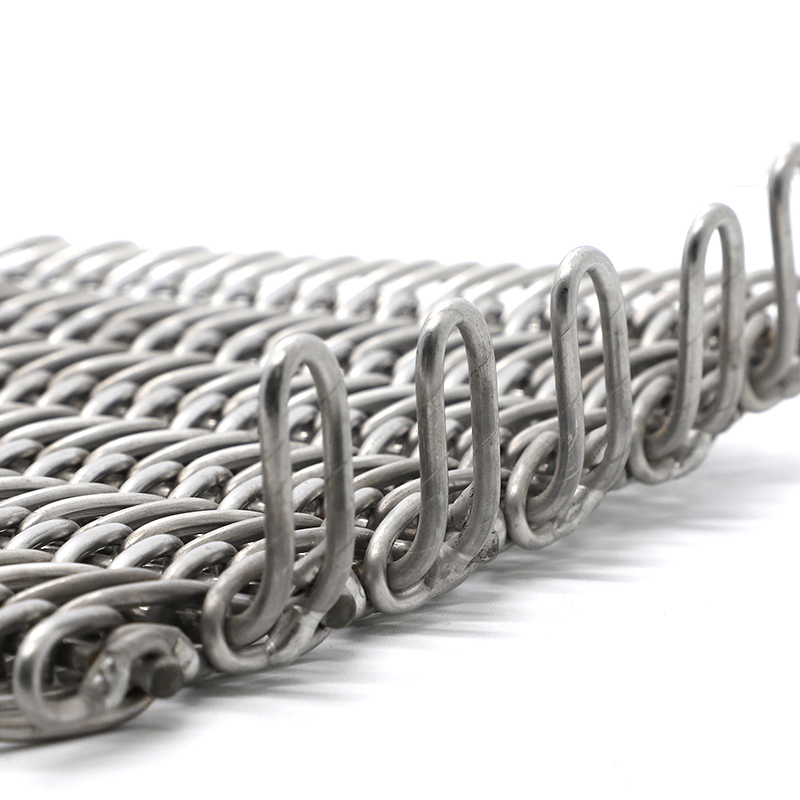 Hurtownia wyrobów ze stali nierdzewnej do wyżarzania pasów siatkowych Dostawcy, Factor Yangzhou Yafei Machinery Manufacturing Co., Ltd jest hurtownią w Chinach, dostawcami i dostawcami pasów siatkowych do pieca do wyżarzania, produktami ze stali nierdzewnej... Zobacz produkt →
Końcowe rekomendacje dla kupujących
Kupując pas siatkowy do pieca do wyżarzania, należy najpierw określić kopertę roboczą, następnie porównać szczegóły konstrukcyjne, a następnie ocenić doświadczenie producenta. Liczbami krytycznymi w arkuszu specyfikacji są maksymalna temperatura pasa, skład atmosfery, obciążenie częściowe i szerokość pasa wraz z podziałką.
Warto również poprosić producenta o sprawdzenie projektu paska, zamiast po prostu zmieniać kolejność poprzedniego numeru części. Dostawca, który regularnie buduje pasy siatkowe w piecu do wyżarzania, często może zalecić niewielką zmianę w gęstości splotu lub wykończeniu krawędzi, która poprawia trwałość bez zwiększania kosztów.
Piece do wyżarzania to urządzenia o długim cyklu życia, a taśma jest jednym z niewielu wymiennych elementów, które decydują o tym, czy piec pracuje z wydajnością znamionową. Poświęcenie pasowi tej samej uwagi inżynieryjnej, co systemowi ogrzewania, jest najpewniejszym sposobem na ograniczenie przestojów i utrzymanie stałej jakości wyżarzania.


